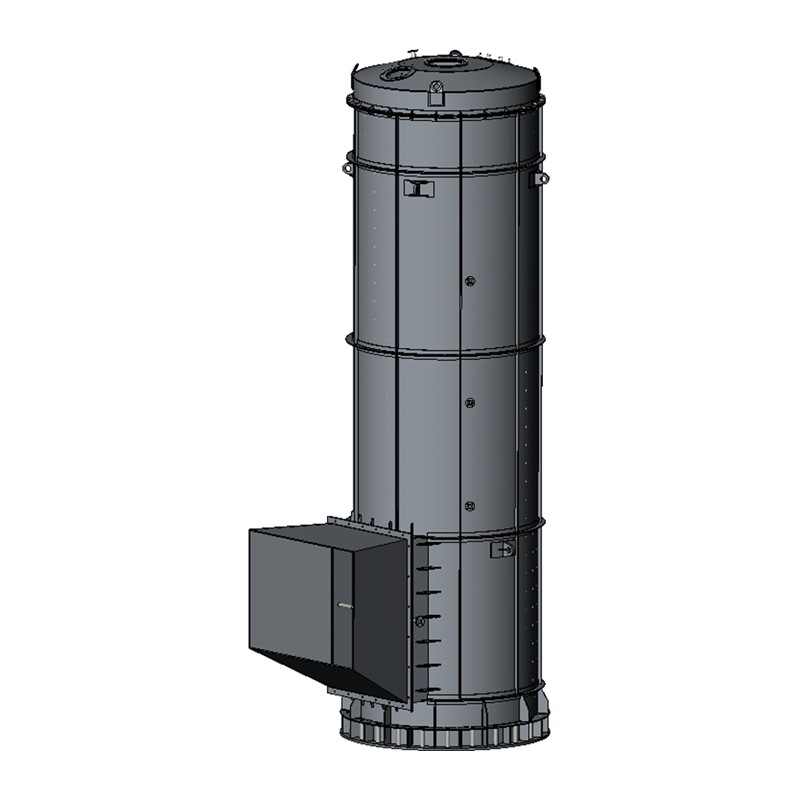

A Sıcak Kumlama Fırını Oda sıcaklığındaki ("soğuk hava") havayla beslenmek yerine, tüyer adı verilen nozüller aracılığıyla fırına üflenmeden önce önceden ısıtılan (tipik olarak 900-1.300°C'ye) havayla beslenen bir demir yapımı yüksek fırınıdır. Ön ısıtmanın kendisi, sıcak hava sobası (Cowper sobası olarak da bilinir) adı verilen ayrı bir ekipman parçasında gerçekleşir ve sonuçta ortaya çıkan ısıtılmış hava, "sıcak hava" olarak adlandırılan şeydir. Bugün çalışan hemen hemen her yüksek fırın bu sistemi kullanıyor çünkü ön ısıtmalı hava, 1830'lardan önce kullanılan soğuk hava fırınlarıyla karşılaştırıldığında yakıt tüketimini önemli ölçüde azaltıyor ve verimi artırıyor.
Bu ayrım önemli çünkü sıcak hava püskürtme sadece küçük bir değişiklik değil; ilk etapta büyük ölçekli, kok yakıtlı demir üretimini ekonomik olarak uygulanabilir kılan bir avuç yenilikten biri. Önceden 900–1.250°C'ye ısıtılmış havayla beslenen yüksek fırınlar, yaklaşık 1.650°C'lik eritme sıcaklıkları üretebilir ve üretilen demir tonu başına kok tüketimini önemli ölçüde azaltır. Sıcak hava sisteminin nasıl çalıştığını ve havanın sıcaklığının neden bu kadar önemli olduğunu anlamak, modern yüksek fırın verimliliğini anlamanın anahtarıdır.
Sıcak hava fırını sistemi, birlikte çalışan birbirine bağlı iki ekipman parçası etrafında inşa edilmiştir: eritme reaksiyonunun gerçekleştiği yüksek fırının kendisi ve havanın fırına ulaşmadan önce ısıtıldığı sıcak hava fırını/sobaları.
Soba esasen ateş tuğlasıyla kaplı dikey silindirik bir çelik kabuktur ve iç kısmı iki odaya ayrılmıştır: yüksek fırından ve diğer yakıt kaynaklarından gelen gazların yakıldığı bir yanma odası ve yanmış gazla ısıtılan refrakter tuğladan yapılmış bir kare işi ile doldurulmuş bir rejeneratif oda. Bu refrakter "damalı tuğlalar" ısı depolama ortamıdır; yanma sırasında ısıyı emerler ve daha sonra içlerinden temiz hava itildiğinde onu serbest bırakırlar.
Sıcak hava sobası sürekli olarak tek bir modda çalışmaz; iki faz arasında geçiş yapar. Gazla çalışma (ateşleme) süresi boyunca, damalı tuğla termal deposunu ısıtmak için yakıt gazı yakılır; Patlama süresi boyunca hava, bu termal depodan geçirilerek ısıtılır. Üfleme sonrası boşaltma döneminde, temiz hava, bir fan tarafından ısıtılmış tuğlaların üzerine yüksek basınçla sürülür ve 1.200°C'ye kadar ısıtıldıktan sonra, artık sıcak hava olarak adlandırılan bu hava, demir cevheri eritme için yüksek fırının tabanına beslenir.
Bir soba aynı anda gazı ısıtıp havayı ısıtamayacağından, çoğu yüksek fırına üç soba hizmet verir: ikisi ısıtılırken, hava üflemesi yüksek fırına giderken üçüncü sobanın rejeneratif odasından geçer. Bu dönüş, yüksek fırının günün her saatinde sürekli, kesintisiz bir sıcak hava beslemesi almasını sağlayan şeydir.
Isıtılan hava, onu fırının tabanı etrafına monte edilen sıcak hava püskürtme ağızlarına veya tüyerlere dağıtan bir telaş borusu aracılığıyla ocaktan fırına doğru hareket eder. İyi fırın verimliliği için sıcak hava sıcaklığının sabit tutulması gerektiğinden ve soba soğudukça sıcaklık doğal olarak düştüğünden, tek bir sobanın depolanan ısısı kullanılırken bile dağıtım sıcaklığını sabit tutmak için sıcak hava, bir karıştırma odasında kontrollü bir oranda soğuk hava ile karıştırılır.
Sıcak hava püskürtme modern bir buluş değildir; tarihi 19. yüzyılın başlarına kadar uzanır ve endüstriyel demir üretimi tarihindeki en önemli buluşlardan birini temsil eder. 1820'lere kadar soğuk havanın aslında sıcak havadan daha kaliteli demir ürettiği düşünülüyordu; bunun büyük ölçüde nedeni, soğuk kış havasındaki nemin azalmasının yararlı görülmesiydi.
Sıcak hava, 1828'de İskoçya'daki Wilsontown Ironworks'te James Beaumont Neilson tarafından demir fırınları için icat edildi ve patenti alındı. Neilson, püskürtme sıcaklığını yalnızca 149°C'ye (300°F) çıkararak yakıt tüketimini 8,06 ton kömürden üretilen demir tonu başına 5,16 tona düşürebileceğini ve daha yüksek sıcaklıklarda daha fazla azalmanın elde edilebileceğini buldu. Sonuçlar dramatikti ve geniş ölçekte hızlı bir şekilde doğrulanabilirdi: 1829 ve 1833 yılları arasında Clyde Iron Works'ten belgelenen rakamlar, soğuk hava kok eritme işleminin ton demir başına 8,2 ton kömür kullandığını ve fırın başına haftada 37,5 ton pik demir ürettiğini, kok kömürü ile sıcak hava akımının ise kömür kullanımını 5,3 tona çıkardığını ve üretimi haftada 54,9 tona çıkardığını gösteriyor.
Neilson'un orijinal ekipmanının gerçek sınırlamaları vardı. Bir tuğla fırının içinde desteklenen dökme demir borular farklı genleşme özelliklerine sahipti, bu da birçok borunun çatlamasına neden oldu ve dağıtım ekipmanında yüksek sıcaklıklara dayanamayan sağlam tüyler ve esnek deri bağlantılar kullanıldı. 1860 yılına kadar İngiliz Edward Alfred Cowper ilk başarılı sıcak hava fırınını icat etti; bu, rafine edilmiş haliyle bugün hala endüstri standardı olan rejeneratif, kareli tuğla tasarımı. Bunu takip eden hızlı benimseme çarpıcıydı: Neilson'un ilk keşfinden sadece yedi yıl sonra, 1835'te Büyük Britanya'da sıcak patlama genel olarak kullanılıyordu.
| Fırın Tipi | Ton Demir Başına Kullanılan Kömür | Haftalık Pik Demir Üretimi |
|---|---|---|
| Kola ile soğuk hava | 8,2 ton | 37,5 ton |
| Kola ile sıcak patlama | 5,3 ton | 54,9 ton |
| Kömürle sıcak patlama | 3,0 ton | 62,2 ton |
Sıcak havanın çalışmasının temel nedeni basit termodinamiktir: Bir fırına giren soğuk havanın, yararlı bir şey yapabilmesi için önce fırın içindeki yakıtın yakılmasıyla ısıtılması gerekir; bu da, yalnızca gelen havanın sıcaklığını yükseltmek için kok israfına neden olur. Hava üflemesinin fırına girmeden önce ön ısıtılması yoluyla, kok oranını doğrudan azaltan duyulur ısı biçiminde ısı girdisi artar.
Modern araştırmalar ilişkinin çok öngörülebilir bir oranda devam ettiğini doğruluyor. Sıcak hava çıkış havası sıcaklığındaki her 100°C'lik artış için, yüksek fırının kok oranı %4–7 oranında azaltılabilir, üretim %3–5 oranında artırılabilir ve buna bağlı olarak kömür enjeksiyon kapasitesi de artar. Ayrı bir endüstri tahmini bunu mutlak terimlerle ifade etmektedir: Tetik borusundaki sıcak hava sıcaklığındaki her 10°C'lik artış, yüksek fırın kok oranını sıcak metalin tonu başına yaklaşık 4 ila 6 kg azaltır.
Fırın teknolojisi geliştikçe sıcak havanın isteğe bağlı olmaktan ziyade zorunlu hale gelmesinin nedeni de budur. Püskürtülmüş kömür tüyerlerden enjekte edilirken artık yaklaşık 1.200°C'lik üfleme ön ısıtmasının gerekli olduğu kabul edilmektedir, çünkü sıcak hava üflemesi daha hızlı ısınmayı, kömürün pirolizini ve ortaya çıkan gaz halindeki ürünlerin yanmasını sağlar.
Tüm sıcak hava sobaları aynı şekilde yapılmamıştır. Yanma odası ve rejeneratörün farklı yerleşim ve yapılarına göre, sıcak hava sobaları genellikle üç temel yapısal forma ayrılır: içten yanmalı, dıştan yanmalı ve üstten yanmalı. Aralarında seçim yapmak büyük ölçüde ne kadar zemin alanının mevcut olduğu ve operasyonun hangi tepe sıcak hava sıcaklığını hedeflediği sorusudur.
İçten yanmalı bir tasarımda soba, tek kabuğu bir yanma odasına ve damalı tuğlaları içeren bir damalı odaya bölen dahili bir dikey bölme duvarına sahip silindirik bir refrakter duvardan oluşur. Bu, daha kompakt, geleneksel düzendir ancak yapısal bir sınırlamayla birlikte gelir: bölme duvarlı içten yanma odası tasarımı, yanma odasının köşelerinde bilinen bir zayıf noktaya sahiptir.
Harici yanmalı sobalar, ortak bir iç duvar yerine çapraz bağlantıyla birbirine bağlanan ayrı bir kontrol odası ve yanma odasından oluşur. İki bölmenin farklı kabuklara ayrılması, iç tasarımın köşe gerilimi zayıf noktasını ortadan kaldırır ve genellikle daha yüksek tepe sıcaklıklarını destekler.
Daha yeni bir soba kategorisinin geleneksel anlamda hiçbir yanma odası yoktur; bunlar kubbeli yanmalı sobalar, şaftsız sobalar veya Kalugin sobaları olarak bilinir. Genel olarak, sıcak hava sobası teknolojisi, özellikle de refrakterlerin tasarımı ve kalitesi, son yıllarda büyük gelişmeler geçirerek, iyi inşa edilmiş bir sobanın 30 yılı aşkın bir kullanım ömrüne sahip olmasını sağlayacak bir olgunluk düzeyine ulaştı.
Sobanın farklı bölgeleri çok farklı sıcaklıklara maruz kaldığından, tek bir refrakter tuğla kullanılamaz. Malzeme seçimi, kontrol odasının her bölümünün gerçekte ne kadar ısındığına göre katmanlıdır.
Refrakter derecesini her bölgenin yaşadığı gerçek ısıyla eşleştiren bu katmanlı yaklaşım, tek bir sobanın yukarıdan aşağıya yüzlerce dereceyi kapsayan bir sıcaklık gradyanını güvenli bir şekilde yönetmesine olanak tanıyan şeydir.
Sıcak hava fırınları muazzam miktarda kok tasarrufu sağlar, ancak kendileri de önemli enerji tüketicileridir; bu, genel yüksek fırın verimliliğini değerlendirirken sıklıkla gözden kaçırılan bir gerçektir. Sobaların ihtiyaç duyduğu yüksek fırın gazı miktarı, toplam yüksek fırın gazı üretiminin yaklaşık %40'ını oluşturmakta olup, soba enerji tüketimi tesisin toplam enerji tüketiminin %25'ine ulaşabilmektedir.
Ton bazında rakamlar aynı şeyi söylüyor: Dünya çapındaki altı verimli sıcak hava sobası sisteminden elde edilen verilere dayanarak, yüksek fırının kendisi için ton başına 11,6 GJ ile karşılaştırıldığında, sıcak hava sobaları için ortalama toplam birincil enerji ihtiyacı sıcak metalin tonu başına 1,8 GJ'dir. Bu, soba sisteminin mutlak enerji açısından fırından daha küçük olmasına rağmen yine de toplam tesis enerji kullanımında anlamlı ve kontrol edilebilir bir payı temsil ettiği ve verimlilik kazanımlarının doğrudan kok tasarrufuna dönüştüğü anlamına gelir.
İşletme tesislerindeki pratik gelişmeler bunu teoriden ziyade gerçek rakamlarla göstermiştir. ABD entegre çelik üreticilerindeki soba bataryası optimizasyonunun belgelenen sonuçları arasında sıcak metalin tonu başına 8 ila 15 kg'lık soba yakıt oranındaki azalmalar ve sıcak hava sıcaklığında 15°C'den 30°C'ye kadar artışlar yer alıyor; bu da kok oranında bir ton sıcak metal başına yaklaşık 6 ila 12 kg'lık bir azalma anlamına geliyor.
Sıcak hava fırını sistemini işleten veya değerlendiren herkes için, bir avuç parametre sürekli olarak sobaların ne kadar iyi performans gösterdiğini ve verimliliğin nerede kazanıldığını veya kaybedildiğini belirler.



 OEM/ODM Yüksek Performanslı Yanma ve Termal Ekipman Üreticileri