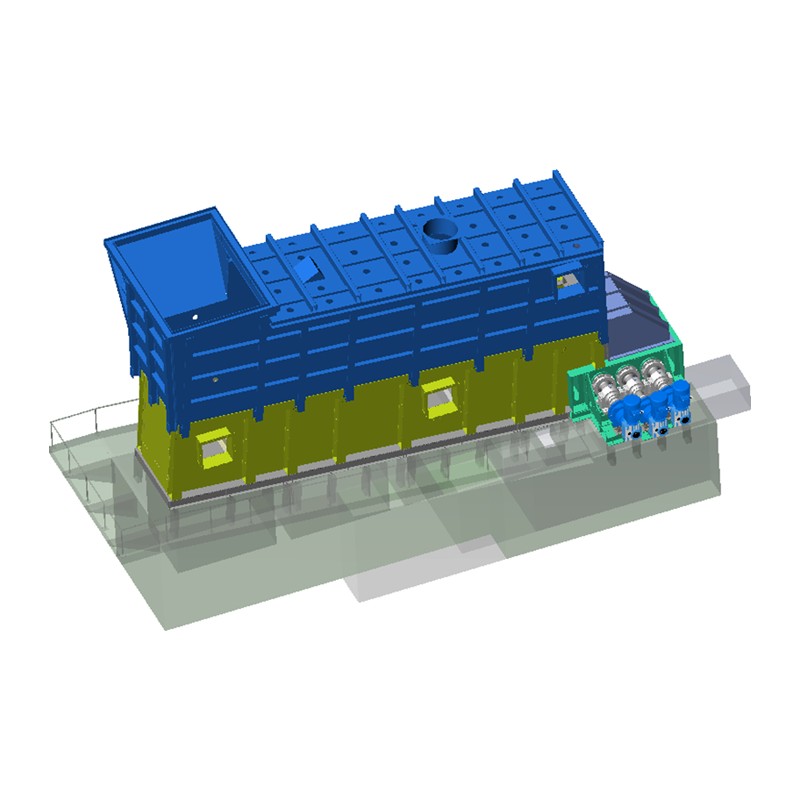

A rendeleyin soğutucu bir döner çimento fırınının boşaltma ucuna monte edilen ve sıcak klinkeri söndüren ekipmandır. 1.300-1.400°C'den 100°C'nin altına kadar Sadece birkaç dakika içinde klinkerin ısısını fırın ve kalsinatör için ikincil ve üçüncül yanma havası olarak geri kazandırır. Modern pistonlu ızgaralı soğutucular, %68 ila %86 termal geri kazanım verimliliği doğrudan yakıt tüketimini azaltır ve klinkerin öğütülebilirliğini artırır. Aşağıdaki bölümler ızgaralı soğutucunun tam olarak nasıl çalıştığını, performansının tesisler arasında neden bu kadar geniş çapta değiştiğini ve iyi çalışan bir soğutucuyu sessizce yanan ekstra kömürden ayıran spesifik sayıların neler olduğunu açıklamaktadır.
Izgaralı soğutucu, havayla söndürmeli soğutucular (AQC) ailesine aittir ve her modern çimento üretim hattında döner fırının hemen aşağısında bulunur. Aynı anda üç işi gerçekleştirir ve üçü de tesisin karlılığı açısından eşit derecede önemlidir.
Klinkeri yavaşça soğumaya bırakmak yerine hızlı bir şekilde söndürmenin doğrudan bir kalite getirisi vardır: hızlı soğutma, mineralleri daha ince, daha reaktif bir kristal yapıya kilitler ve klinker parçacıklarının kendisinde termal stres çatlakları üretir, bu da malzemenin daha sonra bilyalı değirmende veya dikey silindirli değirmende ne kadar kolay öğütüldüğünü ölçülebilir şekilde artırır. Bunun tersine, çok yavaş çalışan bir klinker soğutucusu daha kaba kristaller, daha zayıf çimento ve daha yüksek öğütme gücü tüketimi üretir; soğutucunun etkisi kendi ekipman sınırlarının çok ötesine uzanır.
Pistonlu ızgaralı soğutucu, günümüzde çimento fabrikalarının büyük çoğunluğunda kullanılan ana tasarımdır ve neredeyse her boyuttaki fırınlar için endüstri standardı tercih olarak döner ve gezegensel ızgaralı soğutucunun yerini almıştır. Mekanizma, fiziksel adımlarına bölündüğünde basittir.
Sıcak klinker fırın çıkışından ızgara yatağına düşer ve burada tipik olarak bir malzeme tabakası oluşturur. Girişte 800 mm derinlik, çıkış bölgesinde yaklaşık 300 mm'ye kadar daralmaktadır . Izgaranın kendisi, sıralar halinde düzenlenmiş alternatif sabit ve hareketli ızgara plakalarından yapılmıştır. Bir aktarma cihazı, hareketli plakaları yatay ileri-geri hareketle hareket ettirir ve bu adım atma hareketi, klinker yatağını fiziksel olarak boşaltma ucuna doğru ileri doğru iter - aynı mekanizma aynı zamanda tek tek klinker parçacıklarını yuvarlar ve ters çevirir, ısı değişiminin yalnızca yatağın üst ve alt yüzlerinde gerçekleşmesine izin vermek yerine taze yüzeyleri soğutma havasına maruz bırakır.
Izgaranın altında soğutucu, her biri ayarlanabilir giriş kanatlarına sahip kendi özel fanıyla beslenen birden fazla bölmeye bölünmüştür. Soğuk ortam havası, klinkerin hareket yönüne dik olarak ızgaranın altından yukarıya doğru zorlanır ve doğrudan klinker yatağından geçer. Malzeme yatay olarak hareket ederken havanın dikey olarak hareket ettiği bu çapraz akış geometrisi, ızgaralı soğutucuyu, malzemenin ve havanın aynı akış yolunu paylaştığı ve ısı değişiminin nispeten zayıf olduğu eski döner veya tek silindirli tasarımlardan çok daha verimli kılan şeydir.
Klinker, soğutucunun uzunluğu boyunca ilerlerken, işlevsel olarak farklı üç bölgeden geçer ve her bölgenin ne yaptığını anlamak, soğutucunun daha sonraki sorun giderme işlemlerinin çoğunu açıklayabilir.
| Bölge | Toplam Soğutma Havasının Payı | Birincil İşlev |
|---|---|---|
| Yüksek sıcaklık (giriş) | ~31% | Klinkeri söndürün, ikincil ve üçüncül hava üretin |
| Orta-yüksek sıcaklık | ~%50 | Ana ısı geri kazanım bölgesi |
| Düşük sıcaklık (çıkış) | ~%19 | Deşarjdan önce son soğutma |
Yataktan geçtikten sonra ısıtılan hava işlevsel akışlara ayrılır: kabaca Yaklaşık 1.050°C'de %15'i ikincil hava olarak fırına geri döner kabaca %22'si üçüncül hava olarak kalsinatöre gider ve geri kalan kısım, atık ısı geri kazanım kazanını havalandırmadan veya beslemeden önce bir ESP (elektrostatik çökeltici) veya torba filtre aracılığıyla filtrelenen fazla hava haline gelir.
Her ızgaralı soğutucu aynı performansı göstermez ve üretim, verimliliğin en büyük belirleyicisidir. Çimento ekipmanı tedarikçileri genellikle ızgaralı soğutucu teknolojisini farklı nesillere sınıflandırır ve her biri bir öncekinin hava akışı dağıtımındaki zayıflıklarını çözer.
| Nesil | Tasarım Özelliği | Tipik Soğutucu Kaybı |
|---|---|---|
| 1. Nesil | Konvansiyonel ızgara, kontrolsüz hava dağıtımı | 160-130 kcal/kg |
| 2. Nesil | Hava ışını / Kontrollü Akış Izgarası (CFG) | 125-100 kcal/kg |
| 3. Nesil | Sabit ızgara / SF çapraz çubuk | 80-85 kcal/kg |
| 4. Nesil | Sıcak hava devridaimli çapraz çubuk | ~%74 iyileşme, >%70 iyileşme |
Nesiller arasındaki sıçrama kozmetik değildir. Yalnızca geleneksel bir soğutucuyu modern hava ışını teknolojisine dönüştürmek genellikle aşağıdaki sonuçları sağlar: 30-85 kcal/kg klinker ısı tasarrufunda azaltılmış toz sirkülasyonu ve daha düşük soğutma havası tüketiminin yanı sıra. Sıcak hava devridaimli dördüncü nesil çapraz çubuklu soğutucular, geri kazanım verimliliğini geride bırakıyor %70 sıcak soğutucunun tahliyesini havalandırmak yerine yatağa geri yönlendirerek, 1990'lardan kalma geleneksel ızgaraları çalıştıran tesislerin hemen hemen her zaman masanın üzerinde iyileştirme potansiyeline sahip olmasının nedeni budur.
Geri kazanım verimliliği (ikincil ve üçüncül hava olarak fırın sistemine geri dönen klinker duyulur ısısının oranı) ızgaralı soğutucunun ekonomik performansı açısından en önemli tek KPI'dır. Yayınlanan aralık geniştir çünkü ölçüm sınırları çalışmalar arasında farklılık göstermektedir, ancak aşağıdaki model bağımsız kaynaklarda tutarlı bir şekilde geçerlidir.
Günde 5.000 ton kapasiteli bir çimento fabrikasında yapılan saha araştırması, ısı dengesinin kabaca aşağıdaki gibi bölündüğünü buldu: İkincil ve üçüncül hava toplam ısının %50'sini taşır , boşaltılan egzoz havası yaklaşık %40'ı oluşturur, boşaltılan klinker duyulur ısısı yaklaşık %9'dur ve radyasyon/yüzey kayıpları %1'in altındadır. Egzoz havasında kalan %40'lık pay, atık ısı geri kazanımı (WHR) sistemlerinin standart yatırımlar haline gelmesinin tam da nedenidir - belgelenmiş bir vaka, 400 ton/saatlik bir hattın yalnızca soğutucu egzozundan yaklaşık 30,8 MW geri kazanılabilir güç elde edebileceğini gösterdi.
Ekonomik çeviri doğrudandır ve içselleştirilmeye değerdir: Kazanılan geri kazanım verimliliğinin her yüzde puanı yaklaşık 4-6 kcal/kg klinker değerinde yakıt tasarrufu sağlar . Tipik üretim ölçeğinde, bu tek yüzdelik puan genellikle yıllık yakıt maliyetinde yüzbinlerce dolara eşittir; bir tesisin bakım açığını kapattığı belgelenmiş bir vaka kurtarıldı Yılda 680.000 ABD dolarının üzerinde değere sahip yüzde 4 verimlilik puanı yakıt değerinde.
Soğutma havası miktarı, hem yakıt tasarrufunu hem de fan elektrik maliyetini yöneten ikinci koldur ve her ikisi de aynı yönde hareket eder: fanları kısmak yerine daha iyi dağıtım yoluyla elde edilen kilogram klinker başına daha az hava, her iki rakamı birlikte iyileştirir.
| Parametre | Eski Soğutucu | Modern Soğutucu |
|---|---|---|
| Spesifik soğutma havası | 2,5-3,1 kg hava/kg klinker | 1,5-2,0 std m³/kg klinker |
| Fan güç tüketimi | 6-7 kWh/t klinker | ~4 kWh/t klinker |
| Klinker çıkış sıcaklığı | Hedefin üstünde | 65°C ortam (garanti edilen değer) |
Toplam hava tüketiminin tek başına 2,0 m³/kg'dan 1,7 m³/kg klinkere düşürülmesi yaklaşık olarak tasarruf sağlar Ton başına 2 kWh Üretim süreci boyunca her 1 kWh/t fan gücü kabaca 7 kcal/kg klinker yakıt maliyetine karşılık gelir; bu da fan elektriği ve fırın yakıtının ayrı kalemler değil, aynı verimlilik denkleminin iki tarafı olduğu anlamına gelir. Klinker sıcaklığını düşürmek için fan hızını basitçe yükseltmenin yanlış bir ekonomi olmasının nedeni de budur: fazla havayı yatağın ihtiyaç duyduğu değerin üzerine itmek, fırının içindeki ikincil veya üçüncül hava sıcaklığını anlamlı bir şekilde yükseltmeden egzoz gazı sıcaklığını ve toz toplayıcı yükünü artırır.
Izgara soğutucusunun performansı nadiren birdenbire başarısız olur; deneyimli operatörlerin özel olarak izlediği küçük bir dizi tekrarlanan mekanik ve süreç sorunları nedeniyle yavaş yavaş aşınır.
"Kızıl nehir", çevresindeki yataktan çok daha uzun süre görünür şekilde kırmızı-sıcak kalan, bazen klinker kırıcıya ulaşacak kadar uzun süre hayatta kalan dar bir klinker akışını tanımlar. Bunun nedeni, ince klinker parçacıklarının hava akışına kaba parçacıklardan çok daha az direnç göstermesidir - belgelenmiş bir örnekte, 2 mm'ye karşı 5 mm'lik parçacık boyutu farkı yalnızca yaklaşık Soğutma havasının %17'si ince taraftan geçti kaba taraf geri kalanını alırken onu söndüren havadan mahrum bıraktı. Tozlu, ince klinker üreten fırınlar, bu direnci eşitlemek için özel olarak tasarlanmış kontrollü akışlı ızgara plakası tasarımı olmadan kızıl nehri neredeyse kaçınılmaz hale getiriyor.
Aşınma soğutucunun uzunluğu boyunca eşit değildir. 1000°C'yi aşan sıcaklıklara ve en aşındırıcı klinker temasına maruz kalan sıcak uç bölgesi aşınır 3-4 kat daha hızlı soğuk uç bölgesinden daha fazladır - bu, tüm soğutucu boyunca tek bir battaniye inceleme aralığının aynı anda soğuk ucu fazla ve sıcak ucu yetersiz koruduğu anlamına gelir. Takip edilmediğinde, eşit olmayan aşınma, soğutma havasının yatağı eşit olmayan bir şekilde atlamasına izin veren boşluklar açar ve ısı geri kazanımını azaltır. Yüzde 3-5 puan herhangi bir alarmı tetiklemeden ve tipik plaka aşınması uzun bir süre boyunca ilerler. 4.000-8.000 çalışma saati durum izleme ile tamamen öngörülebilir bir pencere.
Bölme birleşim yerlerindeki ve mahfaza girişlerindeki bozulmuş contalar, kontrolsüz sahte havanın ortaya çıkmasına neden olur - genellikle 800 ila 2.400 Nm³/saat — fırın sistemindeki oksijen dengesini bozar ve spesifik ısı tüketimini kabaca artırır 6-14 kcal/kg klinker . Delikli veya çatlak ızgara plakaları ilgili ancak daha ciddi bir arıza modu oluşturur: Sıcak klinker ızgara altı hava kanallarına düşer, kanal sistemine zarar verir ve alt yapıda gerçek bir yangın riski yaratır; her düşme olayı, kesinti süresini normal planlı plaka değişiminin çok ötesine uzatır.
Yatak derinliği, tüm ızgara genişliği boyunca tutarlı soğutma için en önemli değişkendir ve hedef aralık genellikle 400-600mm . Genellikle bakımı iyi yapılmayan bir giriş yayıcı veya kırıcı çubuktan kaynaklanan eşit olmayan dağıtım, bir tarafta sıcak kanallar, diğer tarafta ise aşırı soğumuş ölü bölgeler oluşturarak hem klinker kalitesini hem de soğutma homojenliğini bozar.
Ortalama bir soğutucu ile sınıfının en iyisi arasındaki verimlilik farkının çoğu, tek bir büyük sermaye projesinden ziyade bir avuç somut, tekrarlanabilir eylemden kaynaklanmaktadır.
Bölgeye özel, duruma dayalı takip olmadan bakım programı yürüten tesislerin çoğu ayrılıyor Yüzde 3-10 puanlık geri kazanılabilir verimlilik Çok sayıda bağımsız değerlendirmeye göre masada; yani şu anda birçok çimento işletmesi için mevcut en yüksek getiri sağlayan proje, yeni bir soğutucu değil, disiplinli takip ve halihazırda kurulu olanın zamanında değiştirilmesidir.



 OEM/ODM Yüksek Performanslı Yanma ve Termal Ekipman Üreticileri