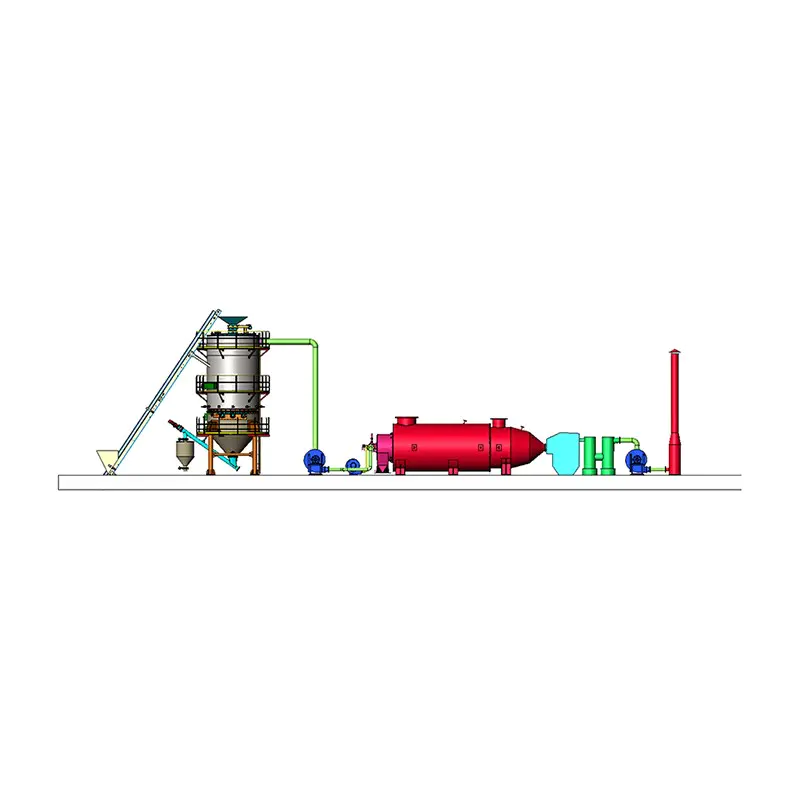

A biyokütle gazlaştırıcı odun talaşı, pirinç kabuğu veya tarımsal atık gibi katı organik maddeleri, düşük oksijenli bir ortamda kısmi yanma yoluyla üretici gaz (veya sentez gazı) adı verilen yanıcı bir gaz karışımına dönüştüren bir reaktördür. Gazlaştırıcı, biyokütleyi tamamen yakmak yerine oksijen tedarikini yaklaşık olarak sınırlandırır. Tam yanmanın gerektirdiğinin %20-40'ı Bu da malzemenin karbon monoksit, hidrojen, metan ve daha sonra bir motorda, türbinde veya brülörde yakılabilecek diğer gazlara parçalanmasına neden olur.
Bu pratik olarak önemlidir çünkü endüstrilerin ve kırsal tesislerin, mahsul artığı veya odun atığı gibi normalde imha edilecek olan atık malzemeleri kullanılabilir ısı veya elektriğe dönüştürmesine olanak tanır. Kuru odun talaşları üzerinde çalışan, iyi tasarlanmış bir aşağı çekişli gazlaştırıcı, %70-85 soğuk gaz verimliliği Bu, biyokütlenin orijinal enerji içeriğinin çoğunun, dönüşüm sırasında ısı olarak kaybolmak yerine, çıkış gazında kullanılabilir hale geldiği anlamına gelir.
Bir gazlaştırıcının içinde biyokütle, reaktöre inerken veya reaktörden geçerken dört farklı termokimyasal bölgeden geçer. Bu aşamaları anlamak, hammadde nemi ve parçacık boyutunun genel performans açısından neden bu kadar önemli olduğunu açıklamaktadır.
100-200°C'de biyokütlede hapsolmuş nem, herhangi bir kimyasal bozulma başlamadan önce buharlaşır. Nemi %25'in üzerinde olan besleme stoğu, gazlaştırıcıyı sadece ısıyla kurutma malzemesinin orantısız bir kısmını harcamaya zorlar ve bu da kullanılabilir gaz çıkışını azaltır.
200-600°C arasında, kurutulmuş biyokütle oksijen olmadan termal olarak ayrışır, uçucu gazlar açığa çıkarır ve geride kömür bırakır. Bu aşama, daha sonra gaz temizleme sisteminde yönetilmesi gereken katran bileşiklerinin çoğunu üretir.
Buraya enjekte edilen sınırlı hava, kömürün ve uçucu maddelerin bir kısmını yakarak, 1.000-1.200°C hemen aşağıda meydana gelen endotermik indirgeme reaksiyonlarını yönlendirir.
700-900°C'de karbon dioksit ve su buharı, kalan kömürle reaksiyona girerek, üretici gaza yakıt değerinin çoğunu veren iki gaz olan karbon monoksit ve hidrojeni oluşturur.
Gazlaştırıcılar öncelikle hava ve yakıtın reaktör içerisinde birbirine göre nasıl hareket ettiğine göre sınıflandırılır. Her tasarım katran çıkışı, ölçek uygunluğu ve hammadde toleransı açısından farklı ödünleşimler taşır.
| Gazlaştırıcı Tipi | Katran Çıkışı | En İyi Ölçek |
|---|---|---|
| yukarı çekiş | Yüksek (10-150 g/Nm³) | Doğrudan ısıtma, büyük endüstriyel |
| Aşağı çekiş | Düşük (0,1-3 g/Nm³) | Küçük-orta enerji üretimi |
| Çapraz taslak | Orta (1-3 g/Nm³) | Küçük ölçekli kömür ham maddesi |
| Akışkan Yatak | Orta (1-15 g/Nm³) | Büyük endüstriyel, değişken hammadde |
Bir motor aracılığıyla elektrik üretimi için, Aşağı çekişli gazlaştırıcılar en yaygın kullanılan tasarımdır çünkü düşük katran çıkışları, gaz temizleme ekipmanının üzerindeki yükü azaltır ve motor bileşenlerini kirlenmeye karşı korur.
Biyokütlenin tamamı gazlaştırıcının içinde eşit performans göstermez. Nem içeriği, kül içeriği ve kalorifik değer birlikte belirli bir ham maddenin ne kadar kullanılabilir gaz üreteceğini belirler.
| Hammadde | Nem İçeriği | Kalori Değeri |
|---|---|---|
| Ağaç talaşları (kurutulmuş) | %10-20 | 15-18 MJ/kg |
| Pirinç kabuğu | %8-12 | 13-15MJ/kg |
| Şeker kamışı küspesi | %15-25 | 14-16MJ/kg |
| Hindistan cevizi kabukları | %8-15 | 18-20MJ/kg |
Pratik bir kural olarak hammadde aşağıdaki seviyeye kadar kurutulmalıdır: %20 nem içeriği Islak malzeme gazın kalorifik değerini düşürdüğünden ve çalışma sırasında yanma bölgesini tamamen söndürebildiğinden, çoğu aşağı çekişli gazlaştırıcıya girmeden önce.
Biyokütle gazlaştırıcısından çıkan gaz, yanıcı ve inert bileşenlerin bir karışımıdır. Kesin oranı, hammadde ve gazlaştırıcı tasarımına bağlıdır, ancak tipik aşağı çekiş çıkışı oldukça tutarlı bir aralığa düşer.
| Bileşen | Tipik Paylaşım |
|---|---|
| Karbon monoksit (CO) | %17-22 |
| Hidrojen (H2) | %15-20 |
| Metan (CH4) | %1-3 |
| Karbondioksit (CO2) | %10-15 |
| Azot (N2) | %45-50 |
Bu bileşim, üretici gaza yaklaşık olarak kalorifik değer verir. 4,5-5,5 MJ/Nm³ Doğal gazdan çok daha düşük ancak yine de doğru hava-yakıt oranında beslendiğinde kıvılcım ateşlemeli bir motoru çalıştırmak için yeterli olan bu gaz, tipik olarak motorların nominal doğal gaz çıktılarına kıyasla %20-30 oranında düşürülmesini gerektirir.
Biyokütle gazlaştırıcısından elde edilen üretici gaz, kurulumun ölçeğine ve nihai amacına bağlı olarak birkaç farklı şekilde kullanılabilir.
Bunlar arasında, 100kW-1MW aralığındaki dağıtılmış enerji üretimi, özellikle halihazırda yan ürün olarak yerinde biyokütle atığı üreten pirinç fabrikaları veya kereste fabrikaları gibi tesisler için en yaygın ticari kullanım olmaya devam ediyor.
Gazlaştırma sistemlerini veya satıcılarını karşılaştırırken, bir avuç ölçüm, belirli bir tasarımın yalnızca ideal laboratuvar ayarları yerine gerçek çalışma koşulları altında güvenilir bir şekilde performans gösterip göstermeyeceğini gösterir.
Bu, soğutulmuş, temizlenmiş üretici gazda kalan biyokütle enerji içeriğinin yüzdesini ölçer. İyi tasarlanmış aşağı çekiş sistemleri %70-85 zayıf yalıtımlı veya büyük boyutlu üniteler ise %60'ın altına düşebilir.
Reaktör kesitinin metrekaresi başına saatte tüketilen biyokütle kg cinsinden ifade edilen bu, tipik olarak 100-300 kg/saat/m² arasında değişen belirli bir güç çıkışı için bir gazlaştırıcının ne kadar kompakt olabileceğini belirler.
Bu, çoğu sabit yataklı tasarımın sabit gazlaştırmayı desteklediği bir ortamda, çıktının en yüksek kapasiteden ne kadar azaltılabileceğini gösterir. 3:1 ila 4:1 yatak açma oranı Gaz kalitesi bozulmadan önce.
Çoğu gazlaştırıcının düşük performansı, her biri köklü bir azaltma yaklaşımına sahip olan bir avuç yinelenen operasyonel soruna dayanmaktadır.
Uygun bir gaz temizleme hattını atlayan tesisler, motor bakım aralıklarının tipik bakım aralıklarından kısaldığını bildiriyor 4.000-6.000 çalışma saatinden 1.000 saatin altına inme temizleme sistemini tüm kurulumdaki en yüksek değerli yatırımlardan biri haline getiriyor.
Gazlaştırıcı, gaz temizleme dizisi ve motor-jeneratör seti de dahil olmak üzere eksiksiz bir biyokütle gazlaştırma güç sisteminin sermaye maliyeti genellikle kW başına 800 ila 1.500 ABD Doları Sabit ekipman yükü nedeniyle daha yüksek kW başına maliyet taşıyan daha küçük sistemlerle kurulu kapasite.
Atık biyokütle yerinde kullanıldığında, işletme maliyeti, hammaddenin kendisinden ziyade, hammadde elleçleme ve hazırlama ile belirlenir, çünkü malzeme kurutma, ufalama ve nakliye sırasında etkili bir şekilde serbest kalarak devam eden giderlerin büyük kısmını oluşturur. Dizel üretiminin yerini alan tesisler için geri ödeme süreleri 2 ila 4 yıl Dizel maliyetlerinin litre başına 0,80 doları aştığı ve istikrarlı bir biyokütle atık akışının zaten mevcut olduğu durumlarda yaygın olarak rapor edilmektedir.
Uygun bir sistemin seçilmesi, yalnızca kapasiteye dayalı seçim yapmak yerine, gazlaştırıcı tasarımı ve ölçeğinin mevcut hammadde ve amaçlanan son kullanıma uygun hale getirilmesine bağlıdır.
Başlangıçtan itibaren hammadde özelliklerine göre doğru şekilde boyutlandırılan ve eşleştirilen sistemler, gazlaştırıcı performansı yakıt kalitesine diğer termal enerji üretim teknolojilerinin çoğundan çok daha duyarlı olduğundan, yalnızca kapasite sayılarına göre seçilenlerden tutarlı bir şekilde daha iyi performans gösterir.



 OEM/ODM Yüksek Performanslı Yanma ve Termal Ekipman Üreticileri