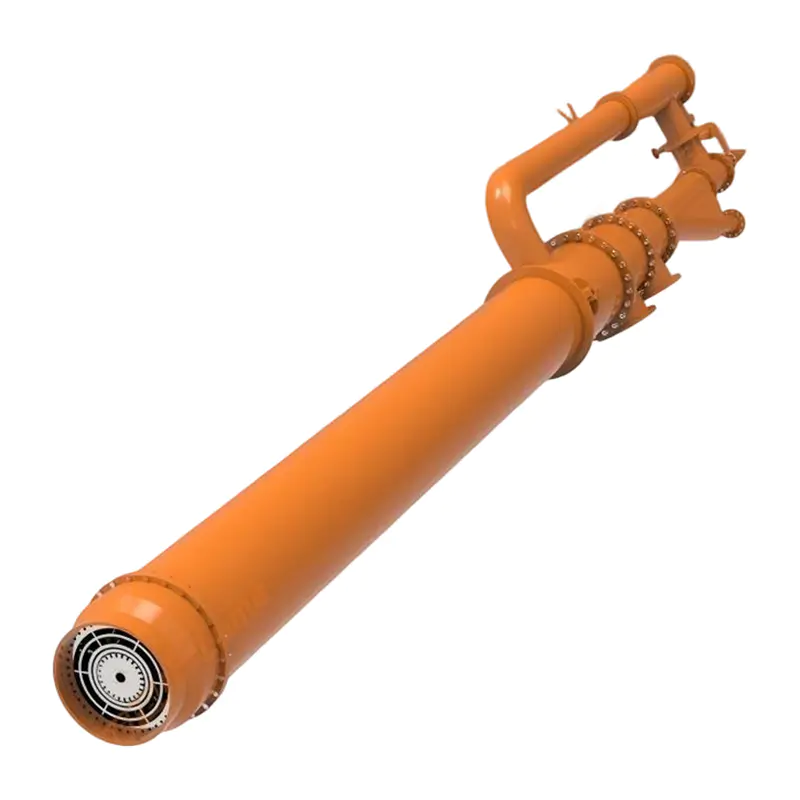

A ısıtma fırını brülörü Herhangi bir endüstriyel veya ticari fırının çekirdek yanma bileşenidir; yakıtı ve havayı, metali, camı, seramiği veya proses gazlarını kesin hedef sıcaklıklara ısıtmak için gereken termal enerjiyi üreten kontrollü bir aleve dönüştürür. Fırın performansının diğer tüm yönleri (enerji verimliliği, sıcaklık eşitliği, verim, emisyon uyumluluğu ve işletme maliyeti) doğrudan brülör seçimi, konfigürasyonu ve bakımı ile belirlenir.
Endüstriyel ısıtma sistemlerinde brülör performansı marjinal değildir. Kötü seçilmiş veya bakımı kötü yapılmış bir fırın brülörü israfa neden olabilir Yakıt girişinin %15–30'u geri kazanılmayan ısı, NOx emisyonlarını yasal limitlerin üzerine çıkarır ve ürünün hurdaya çıkmasına neden olan sıcaklıkta eşitsizliklere neden olur. Tersine, uygun şekilde belirlenmiş yüksek verimli bir brülör, yakıt tüketimini şu şekilde azaltabilir: %20–40 eski atmosferik tasarımlarla karşılaştırıldığında, yüksek kullanımlı operasyonlarda sermaye maliyetini 12-24 ay içinde geri öder.
Brülör tipi alev şeklini, ısı salınım oranını, emisyon profilini ve fırın uygulamasıyla uyumluluğunu belirler. Endüstriyel ısıtma fırınlarında kullanılan ana kategoriler şunlardır:
Reküperatif brülörler, egzoz baca gazlarını kullanarak gelen yanma havasını önceden ısıtan yerleşik bir ısı eşanjörüne (reküperatör) sahiptir. Havanın ön ısıtılması 400–600°C yakıt tüketimini azaltabilir %25–35 aynı çıkıştaki soğuk hava brülörleriyle karşılaştırıldığında. Dövme ve ısıl işlem fırınları gibi 800 °C'nin üzerinde çalışan sürekli fırınlar için en yaygın yüksek verimli seçimdir.
Rejeneratif brülörler çiftler halinde çalışır, dönüşümlü olarak ateşlenir ve seramik ısı depolama ortamları (rejeneratörler) aracılığıyla egzoz yapılır. Hava ön ısıtma sıcaklıkları 800–1.000 °C kadar yakıt tüketimini azaltarak %50–60 Cam eritme fırınları ve alüminyum yansımalı fırınlar gibi çok yüksek sıcaklık uygulamalarında (1.100 °C'nin üzerinde). Bunun karşılığında daha yüksek sermaye maliyeti ve daha karmaşık kontroller elde edilir.
Radyant borulu yakıcılarda yanma, yalıtılmış bir seramik veya metal borunun içinde meydana gelir ve ısı, fırın yüküne tamamen radyasyon yoluyla aktarılır. Bu, yanma atmosferini fırın atmosferinden izole eder; bu, doğrudan alev temasının iş parçasını oksitleyeceği veya kirleteceği parlak tavlama, karbürleme ve diğer atmosfere duyarlı ısıl işlem süreçleri için gereklidir.
Düz alevli brülörler, yanmayı fırın duvarını veya ocağı saran geniş, disk şeklindeki bir aleve yayar. Bu tasarım, yüksek ısı akışını korurken termal NOx oluşumunun birincil etkeni olan tepe alev sıcaklığını azaltır. Modern düz alevli brülörler aşağıdaki NOx emisyonlarına ulaşabilir: 30 mg/Nm³ tam kapasiteyle Avrupa ve Kuzey Amerika'da giderek sıkılaşan hava kalitesi düzenlemelerini karşılıyor.
Oksi-yakıt brülörleri, yanma havasını saf veya zenginleştirilmiş oksijenle değiştirerek, kullanılabilir ısıyı taşıyan nitrojen balastını ortadan kaldırır. Alev sıcaklıkları aşılabilir 2.800 °C Çok yüksek ısı transfer hızlarına olanak tanır ve baca gazı hacmini %75'e kadar azaltır. Maksimum termal yoğunluğun gerekli olduğu cam eritme, hurda alüminyum eritme ve belirli çelik yeniden ısıtma operasyonlarında standarttırlar.
Brülör tipinin fırın uygulamasına uygun hale getirilmesi en önemli seçim kararıdır. Aşağıdaki tablo her bir ana brülör kategorisi için temel parametreleri özetlemektedir.
| Brülör Tipi | Hava Ön Isıtma Sıcaklığı | Yakıt Tasarrufu ve Soğuk Hava Karşılaştırması | Tipik Uygulama | Göreli Sermaye Maliyeti |
|---|---|---|---|---|
| Soğuk Hava (Atmosferik) | Ortam | Temel | Düşük sıcaklıklı fırınlar (<600 °C) | Düşük |
| İyileştirici | 400–600°C | %25–35 | Dövme, ısıl işlem | Orta |
| Yenileyici | 800–1.000 °C | %50–60 | Cam eritme, alüminyum | Yüksek |
| Radyant Tüp | Değişir | %15–30 | Atmosfer ısıl işlemi | Orta–High |
| Düz Alev / Düşük NOx | Ortam–300 °C | %10–20 | Haddehaneler, seramikler | Orta |
| Oksi-Yakıt | Yok (saf O₂) | %40–60 (yalnızca yakıt) | Cam, hurda metal eritme | Çok Yüksek |
Bir fırın brülörünün iç anatomisini anlamak, mühendislerin arızaları teşhis etmesine, değiştirmeleri belirlemesine ve yükseltme seçeneklerini değerlendirmesine yardımcı olur.
Refrakter brülör bloğu veya ocağı, alevin fırın odasına çıktığı konik veya silindirik seramik parçadır. Alev kökünü stabilize eder, metal brülör gövdesini radyant ısıdan korur ve başlangıç alev geometrisini şekillendirir. Malzeme seçimi (yüksek alümina, silisyum karbür veya erimiş silika) çalışma sıcaklığına göre seçilir; 1.200 °C'nin üzerindeki fırınlara yönelik bloklar genellikle ≥%90 Al₂O₃ içeriği .
Yakıt memesi, yakıt enjeksiyon hızını, dağıtım modelini ve atomizasyonu (sıvı yakıtlar için) kontrol eder. Nozül geometrisi, havayla karışımın önceden karıştırıldığını (yakıt ve havanın alevden önce birleştiğini), kısmen önceden karıştırıldığını veya yalnızca difüzyonla (karıştırmanın alevin önünde gerçekleştiğini) belirler. Önceden karıştırılmış tasarımlar elde edilir daha düşük NOx ve CO emisyonları ancak geri tepmeyi önlemek için daha dikkatli bir basınç yönetimi gerektirir.
Hava menfezi, brülöre giren yanma havasının akış hızını ve dönme şeklini kontrol eder. Bir girdap hava akımına açısal momentum vererek alev kökünde yanmayı stabilize eden, yakıt-hava karışımını iyileştiren ve brülörün kararlı çalışma aralığını genişleten bir devridaim bölgesi oluşturur. Girdap numarası (boyutsuz bir parametre) genellikle şu aralıkta değişir: 0,4 ila 1,5 endüstriyel ısıtma brülörlerinde; daha yüksek değerler daha kısa, daha geniş alevler üretir.
Güvenilir ateşleme ve sürekli alev izleme güvenlik açısından kritik öneme sahiptir. Çoğu endüstriyel brülör, ateşleme için yüksek voltajlı bir kıvılcım ateşleyici (10.000–15.000 V) ve alev tespiti için bir UV tarayıcı veya iyonizasyon çubuğu kullanır. Alev koruma kontrolörü alev kaybını tespit etmeli ve yakıt emniyet kapatma vanasını kısa süre içerisinde kapatmalıdır. 4 saniye EN 746-2 ve eşdeğer standartlara göre — güvenlik sertifikalı kurulumlarda tartışılamaz bir gereklilik.
Yanma havası fanı (zorlamalı çekiş), brülörün tüm ateşleme aralığı boyunca doğru basınç ve akış hızında hava sağlar. Mekanik (çapraz bağlı valfler) veya elektronik (PLC kontrollü kütle akış ölçerler) oran kontrolörü, yakıt-hava oranını dar bir aralıkta tutar. Aşırı hava %5-15 stokiyometrik değerin üzerinde doğal gaz brülörleri için tipiktir; daha yüksek hava fazlası nitrojeni ısıtarak yakıtı israf eder; yetersiz hava ise eksik yanmaya, CO oluşumuna ve ise neden olur.
Isıtma fırını brülörleri belirli yakıtlar için tasarlanmıştır. Brülörde yeniden mühendislik işlemi yapılmadan yakıtların değiştirilmesi yaygın ve maliyetli bir hatadır.
Brülör seçimi yapılandırılmış bir mühendislik süreci gerektirir. Adımların atlanması, kısa çevrim yapan büyük boyutlu brülörlere, verimi sınırlayan küçük boyutlu brülörlere veya emisyon ihlallerine neden olan uyumsuz tasarımlara yol açar.
Etkin yanma kontrolüne sahip olmayan bir brülör, sıcaklık homojenliğini koruyamaz, yakıt tüketimini optimize edemez veya proses bozukluklarına güvenli bir şekilde tepki veremez. Modern fırın brülör sistemleri üç kontrol yaklaşımından birini kullanır:
En basit ve en ucuz yaklaşım. Brülör tam kapasitede yanar ve ayar noktasına ulaşıldığında tekrar tekrar kapanarak kapanır. Yalnızca sıcaklığın aşıldığı, yavaş termal yanıta sahip toplu fırınlar için uygundur. ±10–20 °C kabul edilebilir. Yüksek çevrim sayısı, brülör bileşenlerinin ve emniyet valflerinin aşınmasını hızlandırır.
Brülör ya yüksek ateşte (%100 kapasite) ya da düşük ateşte (%25-40 kapasite) çalışır ve fırın sıcaklığına bağlı olarak ikisi arasında geçiş yapılır. Bu, açma/kapama kontrolüne kıyasla çevrim sıklığını ve termal şoku azaltır ve orta ölçekli endüstriyel fırınlarda en yaygın yaklaşımdır.
Modülasyonlu kontrol en yüksek verimliliğe sahip seçenektir , bir PID sıcaklık kontrolörüne yanıt olarak brülör ateşleme hızını minimumdan maksimuma sürekli olarak ayarlıyor. Elektronik oran kontrolü (hem gaz hem de hava akışlarını orantılı olarak ayarlayan) ile birleştirilmiş modülasyon sistemleri, sıcaklığı belirli bir aralıkta tutar. ±2–5 °C ayar noktasını ayarlayın ve tüm atış menzilinde fazla havayı en aza indirerek tüm yük seviyelerinde yakıt verimliliğini optimize edin.
Isıtma fırını brülörlerinden kaynaklanan nitrojen oksit (NOx) emisyonları küresel olarak düzenlenmektedir ve sıkılaştırılmaktadır. Artık 1.000 °C'nin üzerindeki düşük emisyonlu fırın ısıtmasında iki teknoloji hakimdir:
Hava veya yakıt birden fazla aşamada verilir ve en yüksek alev sıcaklıklarını önleyen yakıt açısından zengin ve yakıt açısından fakir bölgeler bilinçli olarak oluşturulur. Yerel alev sıcaklıklarını yaklaşık olarak termal NOx eşiğinin altında tutarak 1.500°C Kademeli yanmalı brülörler, aynı ısı çıkışını korurken NOx'i geleneksel tasarımlara kıyasla %40-60 oranında azaltabilir.
Alevsiz oksidasyon modunda, yakıt ve hava, yakıtın kendiliğinden tutuşma sıcaklığının (doğal gaz için ~600 °C) zaten üzerinde olan bir fırın odasına yüksek hızda enjekte edilir. Yüksek momentumlu jetler, yanma başlamadan önce büyük miktarlarda sıcak fırın gazını sürükler, reaktantları seyreltir ve ısı salınımını çok daha büyük bir hacme dağıtır. Bu, görünür alevi ortadan kaldırır ve en yüksek yanma sıcaklıklarını aşağıda tutar. 1.300°C — NOx'i önemli ölçüde azaltarak 5–15 mg/Nm³ . Ek fayda, fırın yükü boyunca genellikle ±5 °C dahilinde olağanüstü sıcaklık eşitliğidir.
Isıtma fırını brülör arızalarının çoğunluğu sistematik bakımla önlenebilir. Sürekli fırın operasyonlarında plansız brülör kesintileri, sektöre bağlı olarak üretim kaybı nedeniyle saat başına 10.000 ila 100.000 ABD Doları arasında bir maliyete neden olabilir. Yapılandırılmış bir bakım programı aşağıdaki aralıkları içermelidir:
| Aralık | Bakım Görevi | Amaç |
|---|---|---|
| Günlük | Baca gazı O₂ / CO'yu analizör aracılığıyla kontrol edin | Yanma oranını doğrulayın; Drift'i erken yakalayın |
| Haftalık | Alev tarayıcı sinyal gücünü inceleyin | Güvenilir alev algılamayı sağlayın; rahatsız edici yolculukları önlemek |
| Aylık | Ateşleyici elektrodu temizleyin; kıvılcım aralığını kontrol edin | Ateşleme arızasını önleyin; 3–4 mm boşluğu koruyun |
| Üç ayda bir | Brülör nozülünü kireç/tıkanma açısından inceleyin | Doğru yakıt dağıtımını ve alev şeklini yeniden sağlayın |
| Yıllık | Tam brülörün sökülmesi; Contaları ve refrakter bloğu değiştirin | Beklenmeyen arızaları önleyin; performansı yeni gibi geri yükle |
| Yıllık | Emniyet kapatma vanalarını test edin ve sertifikalandırın | Mevzuata uygunluk; Gaz sızıntısını ve patlama riskini önlemek |
Baca gazı O₂, CO, CO₂ ve sıcaklığı ölçen yanma analizi, mevcut en uygun maliyetli teşhis aracıdır. Baca gazı O₂ okuması hedef ayar noktasının %3-5'inden fazla üzerinde Bir doğal gaz brülörünün üzerindeki arıza tipik olarak hava sızıntısını, oran kontrol cihazının kaymasını veya tıkanmış bir yakıt nozülünü gösterir; bunların her biri, erken yakalanırsa dakikalar içinde düzeltilebilir ancak haftalarca giderilmezse brülörün tamamen değiştirilmesini gerektirebilir.
Her arıza modunun imzasını bilmek, temel nedenin daha hızlı tanımlanmasına olanak tanır ve ortalama onarım süresini azaltır.
Çelik, alüminyum, cam ve seramik imalatındaki karbondan arındırma hedefleri, yeni nesil ısıtma fırını brülörlerinin hızlı gelişimini tetikliyor. En fazla yatırımı üç yön alıyor:
Pek çok brülör üreticisi artık doğal gaz/hidrojen karışımlarını ateşleyebilen "hidrojene hazır" tasarımlar sunuyor. Hacimce %30 H₂ donanım değişikliği olmadan. %30'un üzerinde, alev tutucular, azaltılmış nozül çapı ve artan hava tarafı basınç düşüşü gibi geri tepmeye karşı koruma önlemleri gerekli hale gelir. %20 H₂'de karıştırma CO₂ emisyonlarını yaklaşık olarak azaltır Verilen ısı birimi başına %7 Hidrojenin daha düşük karbon içeriğini ve daha yüksek alev sıcaklığını yansıtır.
Birçok üretici, endüstriyel fırın brülörlerinde pilot ölçekte kararlı %100 hidrojen yanmasını kanıtlamıştır. Temel mühendislik zorlukları şunları içerir: 2,4 kat daha hızlı laminer alev hızı hidrojen (metanla karşılaştırıldığında) ve fırın atmosferindeki yüksek su buharı seviyelerinin kontrol edilmesi, çeliğin yeniden ısıtılma uygulamalarında yüzey kalitesini etkileyebilir. Ticari dağıtım 2025-2030 için hızlanıyor.
Toplu ısıtma için gaz brülörlerini hassas son sıcaklık muhafazası için elektrikli direnç elemanlarıyla birleştiren hibrit fırınlar, kısa vadede pratik bir karbondan arındırma yolu olarak ortaya çıkıyor. Brülörler yüksek ısı girişi aşamasını verimli bir şekilde yönetirken, elektrik sistemi de hassas tutma aşamasında yanma emisyonlarını ortadan kaldırır. Bu yaklaşım yanmayla ilişkili toplam CO₂ emisyonlarını şu şekilde azaltabilir: %30–50 tamamen hidrojene veya tam elektrifikasyona geçiş gibi tedarik zinciri riski olmadan.



 OEM/ODM Yüksek Performanslı Yanma ve Termal Ekipman Üreticileri