
Eritme ve eritme temelde farklı işlemlerdir: Eritme, katı bir metali kimyasal bileşimini değiştirmeden sıvı forma dönüştüren fiziksel bir değişikliktir; eritme ise ısı uygulayarak ve bir kimyasal reaksiyonu başlatmak için bir indirgeyici madde uygulayarak cevherden metali çıkaran kimyasal bir işlemdir. İkisini karıştırmak yaygındır, ancak metalurji, endüstriyel işleme veya fırın mühendisliğinde çalışan herkes için bu ayrım kritik öneme sahiptir; ekipman, sıcaklıklar, enerji girdileri ve çıktıları tamamen farklıdır.
Bu makale her iki sürecin arkasındaki bilimi açıklıyor ve ayrıntıları veriyor. izabe fırını modern endüstride kullanılan türler ve bunlara derinlemesine bir bakış RKEF nikel eritme yakma sistemleri — dünyadaki en enerji yoğun ve teknik açıdan en zorlu izabe operasyonlarından biri.
Bu iki süreci ayıran şeyin ne olduğunu anlamak, her biri için neden farklı fırın teknolojilerinin, yakıtların ve operasyonel yaklaşımların gerekli olduğunu açıklığa kavuşturur.
Erime bir fiziksel faz değişimi. Katı bir metal, kristal kafes yapısının üstesinden gelmeye yetecek kadar termal enerjiyi emer ve sıvı hale gelir. Malzemenin kimyasal kimliği değişmez; demir eriyerek sıvı demire, alüminyum da eriyerek sıvı alüminyuma dönüşür. Yeni bir madde yaratılmaz. Erime tersine çevrilebilir: sıvının soğutulması, onu aynı bileşime sahip katı forma döndürür.
Tipik endüstriyel erime sıcaklıkları Alüminyum için 660°C için Saf demir için 1.538°C . Eritme fırınları (indüksiyon fırınları, hurdanın yeniden eritilmesi için kullanılan elektrik ark ocakları ve yansımalı fırınlar), reaktif kimyayı devreye sokmadan bu sıcaklıkları verimli bir şekilde elde etmek ve korumak için tasarlanmıştır.
Eritme bir kimyasal süreç. Girdi malzemesi bir cevherdir; hedef metali tipik olarak oksit, sülfit veya karbonat şeklinde kimyasal olarak bağlı bir formda içeren bir kaya veya mineral. Kimyasal bağları kırmak ve metali serbest bırakmak için ısı ve bir indirgeyici madde (en yaygın olarak kok formundaki karbon veya karbon monoksit gazı) uygulanır.
Örneğin, yüksek fırında demirin eritilmesi, kok ve kireçtaşı kullanarak demir cevherini (Fe₂O₃) aşağıdaki sıcaklıklarda dönüştürür: 1.600°C . Ürün, demir cevheri girdisinden kimyasal olarak farklı yeni bir malzeme olan pik demirden oluşuyor. Eritme aynı anlamda geri döndürülemez: Çıktıyı basitçe soğutup orijinal cevheri geri kazanamazsınız.
| Özellik | Erime | Eritme |
|---|---|---|
| Değişiklik türü | Fiziksel | Kimyasal |
| Giriş malzemesi | Katı metal veya alaşım | Metal cevheri (oksit, sülfit vb.) |
| Kimyasal composition | değişmedi | Dönüştürülmüş - yeni madde üretildi |
| Azaltıcı ajan gerekli | Hayır | Evet (kok, CO, hidrojen vb.) |
| Yan ürünler | Hayırne (same material, liquid state) | Cüruf, gazlar (CO₂, SO₂), toz |
| Tipik sıcaklık aralığı | 660°C – 1.538°C | 1.200°C – 1.700°C |
| Tersine çevrilebilirlik | Tamamen geri dönüşümlü | Hayırt reversible |
| Örnek | Erime aluminum scrap for casting | Laterit cevherinden nikelin çıkarılması |
Bir izabe fırını, ısı üretmekten daha fazlasını yapmalıdır; cevheri azaltmak, metali cüruftan ayırmak ve muazzam malzeme çıkışlarını sürekli olarak idare etmek için gereken özel kimyasal ortamı yaratmalı ve sürdürmelidir. Farklı metaller ve cevher türleri temelde farklı fırın tasarımları gerektirir.
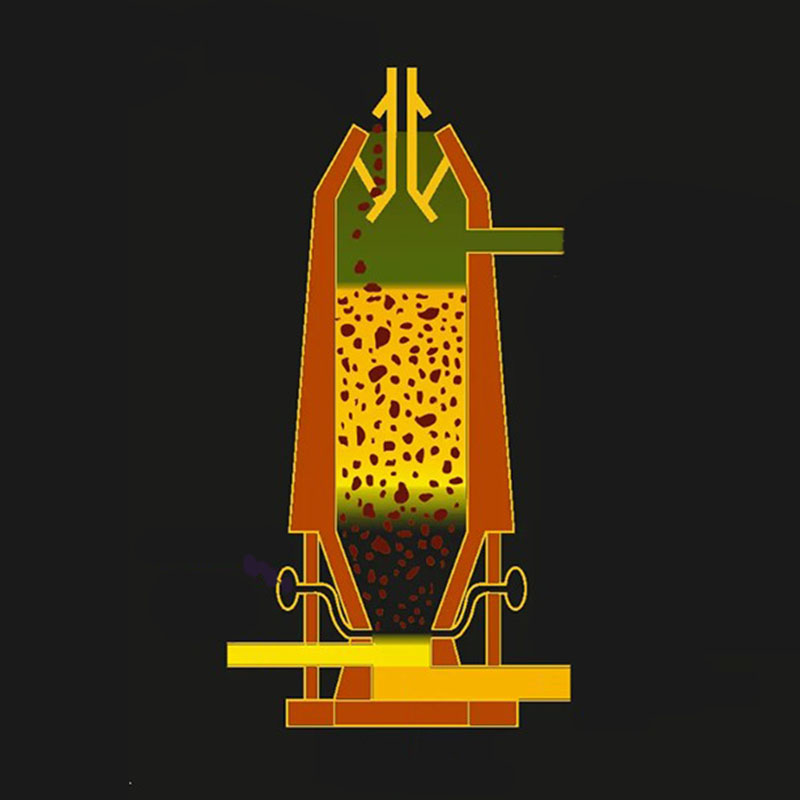
Yüksek fırın, demir-çelik üretiminde baskın teknolojidir. Üstten yüklenen demir cevheri, kok ve kireçtaşı ile sürekli olarak çalışır ve önceden ısıtılmış hava (patlatma) tabana yakın bir sıcaklıkta yaklaşık 300°C sıcaklıkta enjekte edilir. 1.000–1.200°C . İç sıcaklıklar 2.000°C yanma bölgesinde. Modern yüksek fırınlar günde 5.000-10.000 ton pik demir üretir ve yeniden astarlamadan önce 15-20 yıllık kullanım ömrüne sahiptir.
EAF'ler yaygın olarak çelik hurdasının eritilmesinde kullanılırken, aynı zamanda ferroalyaj ve nikel üretiminde izabe amacıyla da kullanılır. Eritme modunda elektrik arkı, kimyasal indirgeme reaksiyonlarını yürütmek için gereken enerjiyi sağlar. Eritme için kullanılan EAF'ler tipik olarak 1.500–1.700°C ve tüketmek Ton başına 400–700 kWh Ürünün malzemesine bağlı olarak.
1940'larda Outokumpu tarafından geliştirilen ve şu anda dünya çapında 40'tan fazla dökümhane tarafından kullanılan flaş eritme, oksijenle zenginleştirilmiş bir hava akışında ince öğütülmüş cevher konsantresini süspanse eder. Yanma ve eritme reaksiyon şaftında aynı anda milisaniyeler içinde gerçekleşir. Flaş eritme esas olarak bakır ve nikel sülfür konsantreleri için kullanılır ve geleneksel yansımalı fırın eritme işlemine göre enerji açısından çok daha verimlidir. Enerji tüketimini %80'e kadar azaltmak eski teknolojiyle karşılaştırıldığında.
RKEF sistemi nikel laterit cevherlerinin işlenmesinde kullanılan temel teknolojidir. Döner fırını (kurutma ve ön indirgeme için) elektrikli fırınla (son eritme için) birleştirir. Bu iki aşamalı yaklaşım, tehlikeli buhar patlamalarına neden olmadan doğrudan bir elektrikli fırına yüklenemeyen, ıslak, kil benzeri bir malzeme olan laterit cevherinin özellikleri nedeniyle gereklidir. RKEF sistemi aşağıdaki bölümlerde ayrıntılı olarak incelenmiştir.
Brülör alevinin, ısıyı cevher banyosuna yayan alçak tavanı ısıttığı eski bir fırın tasarımı. Yansıtmalı fırınlar bir zamanlar bakır eritmede baskındı ancak zayıf enerji verimliliği ve yüksek SO₂ emisyonları nedeniyle yerini büyük ölçüde flaş eritme aldı. Esneklikleri ve düşük sermaye maliyetleri nedeniyle ikincil eritme (hurda ve kalıntıların işlenmesi) için kullanımda kalırlar.
Döner Fırın-Elektrikli Fırın (RKEF) işlem, nikel laterit cevherini, paslanmaz çelik üretiminde kullanılan bir ara ürün olan ferronikele (FeNi) dönüştürmek için küresel standarttır. Nikel sülfit yataklarının (yüzdürme ve flaş eritme yoluyla işlenen) aksine, laterit cevherleri oksidiktir ve yüzdürme yoluyla konsantre edilemez. Bütün cevher olarak işlenmeleri gerekiyor, bu da muazzam hacimlerde ıslak, heterojen malzemenin işlenmesi anlamına geliyor.
RKEF process is split into two distinct thermal stages that address the material's properties sequentially:
Sıcak kalsinin soğumasına izin vermek yerine doğrudan fırından fırına aktarılması kritik bir enerji tasarrufu önlemidir; elektrikli fırının enerji tüketimini yaklaşık olarak azaltır. %15–25 soğuk şarj işlemiyle karşılaştırıldığında.
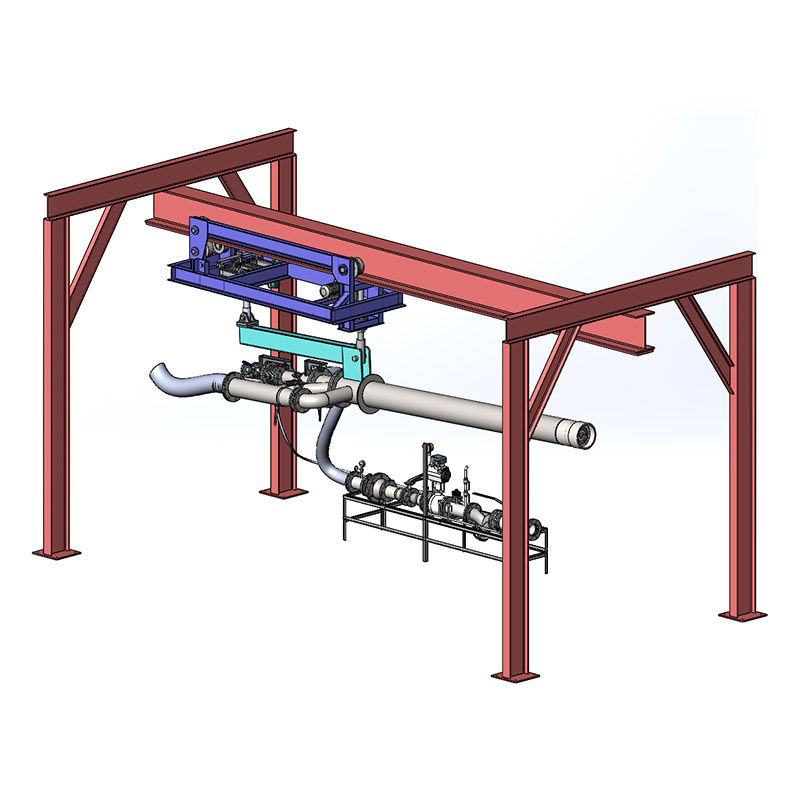
combustion system in the rotary kiln stage of RKEF is one of the most demanding burner applications in industrial metallurgy. It must deliver enormous, precisely controlled heat input across a rotating cylinder that may be 60–120 metre uzunluğunda ve 4–6 metre çapında saatte yüzlerce ton cevher işliyor.
choice of fuel for RKEF rotary kiln combustion systems is driven by local availability, cost, and environmental regulations. The main options are:
rotary kiln burner for RKEF smelting typically fires from the discharge end (the hot end) of the kiln, with the flame extending back toward the feed end. Key combustion system design parameters include:
| Bölge | Konum | Sıcaklık (°C) | Oluşan Süreç |
|---|---|---|---|
| Kurutma bölgesi | Besleme sonu | 100–400°C | Serbest nem buharlaşması |
| Kalsinasyon bölgesi | Fırın ortası | 400–700°C | Cevher minerallerinin dehidroksilasyonu |
| Ön azaltma bölgesi | Orta ve sıcak son | 700–1.000°C | NiO ve Fe₂O₃'nun kömür/kok ile kısmen azaltılması |
| Sıcak deşarj | Deşarj ucu (brülör ucu) | 900–1.050°C | Elektrikli fırın besleme sistemine kalsin çıkışı |
RKEF nikel eritme, faaliyette olan en enerji yoğun endüstriyel süreçlerden biridir. Spesifik enerji tüketimi, cevher kalitesine, nem içeriğine ve operasyonel verimliliğe bağlı olarak önemli ölçüde değişiklik gösterir, ancak tipik rakamlar, ilgili ölçeğin net bir resmini verir.
Karşılaştırıldığında, yüzdürme ve flaş eritme yoluyla sülfit cevherlerinden nikel üretimi kabaca tüketir. Nikel tonu başına 20–30 GJ — önemli ölçüde daha az. Bu enerji açığı, RKEF'in yüksek üretim maliyetlerinin ve yanma verimliliğinin artırılması ve mümkün olan yerlerde elektriklendirme yönünde artan baskının önemli bir nedenidir.
Bir RKEF sistemindeki hem döner fırın hem de elektrikli fırın, refrakter astar malzemelerine çok büyük talepler getiren zorlu termal ve kimyasal koşullar altında çalışır.
kiln lining must withstand continuous rotation, thermal cycling, and chemical attack from the ore and combustion gases. High-alumina bricks (60–70% Al₂O₃) are standard in the calcination and pre-reduction zones. The hot discharge zone, which sees the most severe conditions, often uses magnezya-krom veya magnezya-spinel tuğlalar indirgeyici atmosferler altında 1.200°C'nin üzerindeki sıcaklıklara dayanma kapasitesine sahiptir. RKEF fırınlarında ortalama refrakter kampanya ömrü 3-5 yıl bundan sonra fırın kapatılmalı ve yeniden astarlanmalıdır.
EAF hearth in RKEF smelting contacts molten ferronickel at 1,550–1,650°C and highly fluid slag simultaneously. The hearth lining typically uses tokmaklama magnezyası veya metal bölgedeki magnezya-karbon tuğlaları ve cüruf bölgesindeki yüksek magnezyumlu tuğlalar. Cüruf bileşimi - özellikle silika-magnezya oranı ("cüruf bazlığı") - refrakter çözünmesini en aza indirmek için dikkatli bir şekilde kontrol edilmelidir. Akışkanlığı refrakter ömrü ile dengelemek için nikel RKEF operasyonlarında 0,8–1,2 (MgO/SiO₂) bazlık tipiktir.
RKEF operasyonları, mühendislik kontrolleri gerektiren birçok önemli çevresel akış üretir.
RKEF, nikel üretimi için mevcut olan tek teknoloji değildir ve alternatiflere göre nereye uyduğunu anlamak, yüksek enerji maliyetlerine rağmen neden laterit işlemeye hakim olduğunu açıklamaya yardımcı olur.
| Teknoloji | Cevher Tipi | Ürün | Enerji Kullanımı | Temel Avantaj |
|---|---|---|---|---|
| RKEF | Laterit (saprolit) | Ferronikel (%15–40 Ni) | Çok yüksek | Yüksek Mg'li saprolit cevherini doğrudan işler |
| HPAL (Yüksek Basınçlı Asit Süzme) | Laterit (limonit) | Karışık hidroksit çökeltisi | Orta | Co'yu ortak ürün olarak kurtarır; pil sınıfı çıkış |
| Flaş Eritme | Sülfür konsantresi | Nikel mat (%65–75 Ni) | Düşük-orta | Asit tesisi için yüksek verim, SO₂ yakalama |
| Karon Süreci | Laterit (limonit) | Nikel oksit sinteri | Yüksek | HPAL'den daha düşük sermaye maliyeti |
RKEF'in laterit eritme alanındaki hakimiyeti - özellikle Endonezya'da; Küresel nikel üretiminin %50'si — saprolit cevheri kalitelerini (%1,5-2,5 Ni) işleme ve paslanmaz çelik üretiminde doğrudan kullanılabilen ferronikel sağlama yeteneğinden kaynaklanmaktadır. Pil sınıfı nikel talebi arttıkça, RKEF operatörleri ferronikeli Nikel Mat Dönüşüm süreci yoluyla Sınıf 1 nikele yükseltme veya hidrometalurjik rafinasyonu içeren hibrit akış şemaları geliştirme konusunda artan baskı altındadır.



 OEM/ODM Yüksek Performanslı Yanma ve Termal Ekipman Üreticileri