
Döner fırın nadiren uyarı vermeden arızalanır. Kabuk genellikle size bir şeyin değiştiğini, bir çatlak ortaya çıkmadan çok önce bildirir: her bir kesit lastik üzerinde yuvarlanırken biraz daha sıkı bir oval, eksende küçük bir tümsek, her tuğla işinden sonra aynı yere dönen bir sıcak nokta. Fırın kabuğu lazer teşhisi, bu sinyalleri erken yakalamak ve bunları zorunlu bir durdurma yerine planlı bir durdurma sırasında harekete geçebileceğiniz sayılara dönüştürmek için mevcuttur.
Aşağıda, bir lazer araştırmasının gerçekte neyi ölçtüğünü, ölçümün canlı bir fırında nasıl gerçekleştirildiğini ve sürecin yanma tarafında olup bitenlerin yanı sıra sonuçların nasıl okunacağını açıklıyoruz.
Fırın kabuğu lazer sistemi temassız bir ölçüm aracıdır. Kadranları kabuğa sıkıştırmak veya ayakları arasına telleri germek yerine, fırının yanına bir lazer takip cihazı veya lazer tarama cihazı kurulur ve kabuğun, lastiklerin ve fırın ekseninin deformasyonunu belirlemek için kullanılır. Kabuğa hiçbir şey temas etmediği için araştırma, fırın çalışırken ve sıcakken yapılabilir; gerçek geometri burada ortaya çıkar.
Normalde bir anketten dört grup sonuç çıkar:
Prosedür, onu takip eden analizden daha basittir ancak her adım önemlidir. Tipik bir anket şu şekilde yürütülür:
Yararlı bir anketi kafa karıştırıcı olandan ayıran iki ayrıntı vardır. Birincisi kararlı durumdur. Kabuğun fırın hala ısınırken ölçülmesi, tekrarlanmayacak sayılar üretir, bu da onları referans olarak işe yaramaz hale getirir. İkincisi ise temeldir. Bir anket size fırının bugün nasıl göründüğünü anlatıyor; Birkaç ay arayla yapılan iki anket size işin nereye gittiğini söylüyor.
Veriler işlendikten sonra çoğu tartışma bir avuç parametreye indirgenir. Aşağıdaki tablo, fırın operatörleriyle yeni bir araştırma raporu hakkında konuşurken kullandığımız versiyondur.
| Parametre | Lazer ne rapor ediyor? | Uyarı işareti | Genellikle ne anlama gelir? |
|---|---|---|---|
| ovallik | İstasyon başına bir devirde maksimumdan minimum yarıçapa | Yükselen bir trend veya kabuk çapının kabaca %0,5'i | Kabuk yorulması riski, tuğlanın gevşemesi, lastiğin çok sıkı veya çok gevşek sürünmesi |
| Fırın ekseni / krank | Takılan merkezlerin tasarım ekseninden sapması | Anketler arasında büyüyen bir viraj | İskele yerleşimi, silindir hizalaması, eşit olmayan termal genleşme |
| Kabuk salgısı | Bir istasyonda kabuk yüzeyinin radyal sapması | Bir istasyon açıkça komşularından daha kötü | Yerel şişkinlik, kaplama kaybı, alev çarpması |
| Boyuna profil | Fırın uzunluğu boyunca kabuk konumu ve çapı | Ateşleme koşullarına göre hareket eden bir tümsek | Alev şekli ve kaplamayla sağlanan termal bombe |
| Lastik ve silindir geometrisi | Lastik konumu, sürünme, eğim ve silindir hizalaması | Çok sıkı veya çok gevşek sürün | ovallik at the pier, accelerated tire and roller wear |
Kabuk deformasyonu yalnızca mekanik bir sorun değildir. Anket raporlarında gördüğümüz ovallik, bombe ve sıcak noktaların büyük bir kısmı, ısının fırına iletilme şekline dayanmaktadır.
Çok uzun ve çok yumuşak bir alev, ısıyı, kaplamanın daha ince olduğu ve çeliği koruyacak kaplamanın daha az olduğu kabuğun aşağılarına doğru yayar. Çok kısa bir alev, ısıyı yanma bölgesinin yakınında yoğunlaştırır ve kaplamayı soyabilir. Her iki durum da eşit olmayan bir çevresel sıcaklık yaratır ve eşit olmayan sıcaklık eşit olmayan bir genişleme yaratır; bu da lazer araştırmasında hiçbir şimlemenin düzeltemeyeceği bir çıkıntı, bir bükülme veya ovallikte bir artış olarak ortaya çıkar.
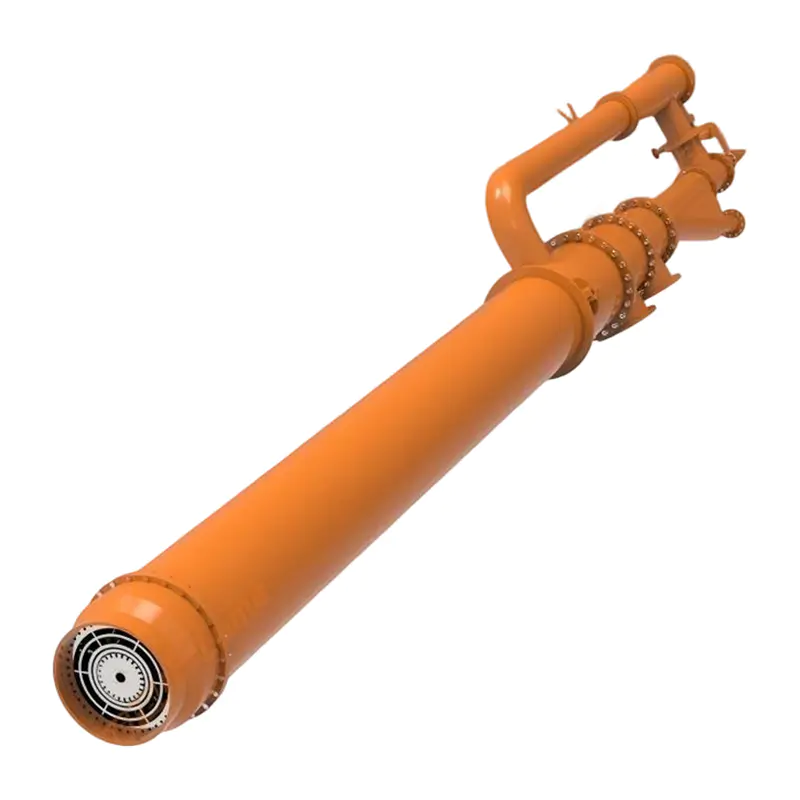
Bu nedenle brülör ayarı ve lazer teşhisi genellikle aynı pencerede yapılmaya değerdir. Birincil havayı değiştirdiğinizde veya eksenel-girdaplı bölünmeyi kaydırdığınızda sıcak bant hareket ederse, bunun nedeni yapısal değil termaldir. Alev nasıl ayarlanırsa ayarlansın istasyon aynı ovalliği koruyorsa muhtemelen bir lastik, silindir veya kabuk sorunuyla karşı karşıyasınız demektir. Bunu test etmek yalnızca alev şekli talep üzerine ayarlanabildiğinde ve tekrarlanabildiğinde işe yarar; bu bizim tasarımımızın arkasındaki tasarım amacıdır. 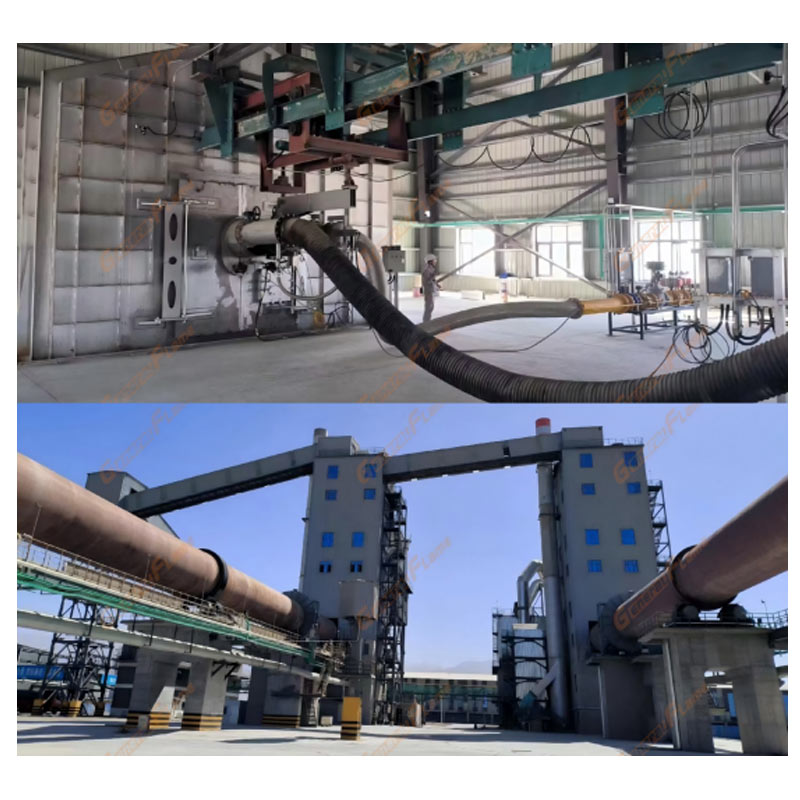 Hassas Alev Kontrollü GeneralFlame Ayarlanabilir Döner Fırın Brülörü Bu brülörün ayarlanabilir Laval nozulu ve girdap jeneratörü, hassas alev kontrolü sağlayarak lazer teşhisi için gereken tekrarlanabilir ayarı destekler. Ürünü Görüntüle → .
Lazer teşhisi yalnızca raporun kararlarla sonuçlanması durumunda maliyete değerdir. Uygulamada çıktılar birkaç tanıdık eylemi besler:
Yakıt değişiklikleri kendi anılmayı hak ediyor. Bir tesis alternatif veya karışık yakıtlara geçtiğinde alev farklı şekilde yayılır ve kabuk sıcaklığı haritası da onunla birlikte değişir; dolayısıyla değişiklikten sonra ikinci bir araştırma, kabuğun sorunla başa çıkıp çıkmadığını doğrulamanın ucuz bir yoludur. Çoklu yakıt ateşlemesi artık egzotik olmaktan ziyade normaldir ve ekipmanın sadece yakıt listesiyle değil, fırınla da eşleştirilmesi gerekmektedir. 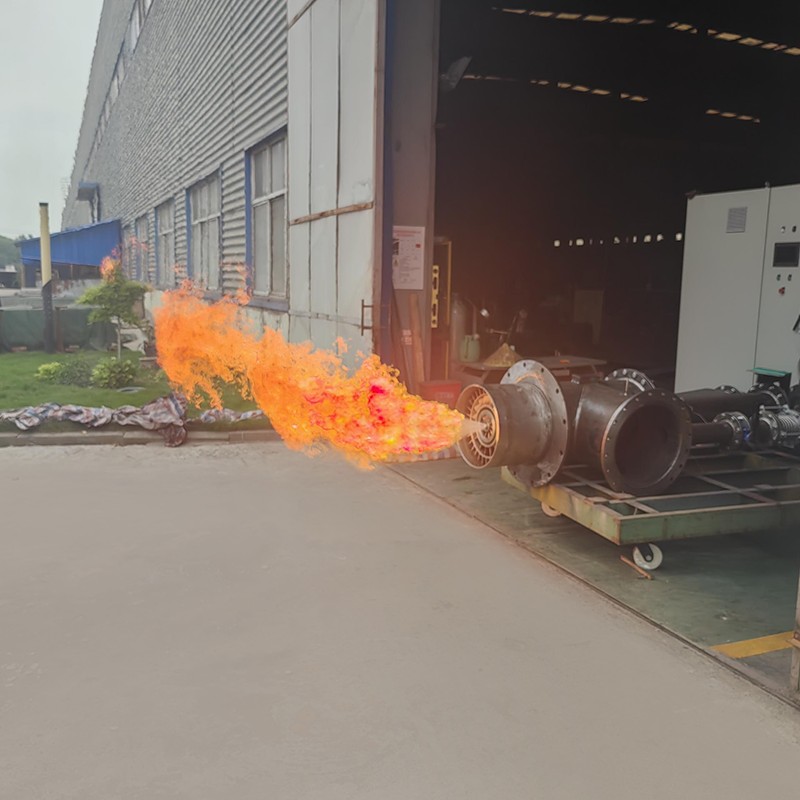 Döner Fırınlar için GeneralFlame Çoklu Yakıtlı Birlikte Yanmalı Brülör Bu çok yakıtlı birlikte yanmalı brülör, tesisler alternatif veya karışık yakıtlara geçtiğinde yakıtın uyarlanabilirliğini sağlamak için ayarlanabilir bir Laval nozulu ve değişken adımlı girdap jeneratörü kullanır. Ürünü Görüntüle → .
Sınırlar konusunda dürüst olmaya değer. Lazer araştırması nedenleri değil geometriyi ölçer.
Bu şekilde kullanıldığında, lazer araştırması tek seferlik bir rapor olmaktan ziyade bir bakım planlama aracı haline gelir.
Fırın kabuğunun lazer teşhisi belirli bir soruyu yanıtlıyor: Kabuk dönerken nasıl davranıyor? Bu cevap, fırının nasıl ateşlendiği, astarın nasıl planlandığı ve mekanik bileşenlerin nasıl ayarlandığı konusunda tekrar işletmeye alındığında çok değerlidir.
Çimento, kireç, nikel, lityum, çinko oksit, pelet ve atık işleme hatları için döner fırın brülörleri ve yakma sistemleri üretiyoruz ve sahada kabuk sorunlarını dinleyerek çok zaman harcıyoruz. Son araştırmanızda sıcak bir bant, yukarıya doğru kayan bir ovallik değeri veya koyduğunuz yerde kalmayacak bir eksen görülüyorsa, aynı zamanda fırının yanma tarafını da incelemeye değer. Bizim fırın yanma yönetim sistemi projeleri ve daha geniş endüstriyel fırın ve yanma teknolojisi Teslim ettiğimiz işler aynı yerden başlıyor: önce ölçün, sonra bir şeyleri değiştirin.



 OEM/ODM Yüksek Performanslı Yanma ve Termal Ekipman Üreticileri